- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Processus de fabrication de sacs secs : de la découpe des matériaux au soudage RF
Sealock fabrique des sacs secs pour les acheteurs OEM et grossistes en utilisant le soudage par radiofréquence 27,12 MHz, et le processus mérite d'être compris car il explique pourquoi deux sacs fabriqués à partir d'un tissu identique fonctionnent complètement différemment. L'imperméabilisation d'un sac sec ne s'achète pas avec le matériau, elle est réalisée sur la chaîne de production, au moment où les coutures sont soudées. Cela parcourt toute la séquence de fabrication, avec les détails techniques qui décident si la couture tient.
1. Première étape : mise en scène et découpe des matériaux
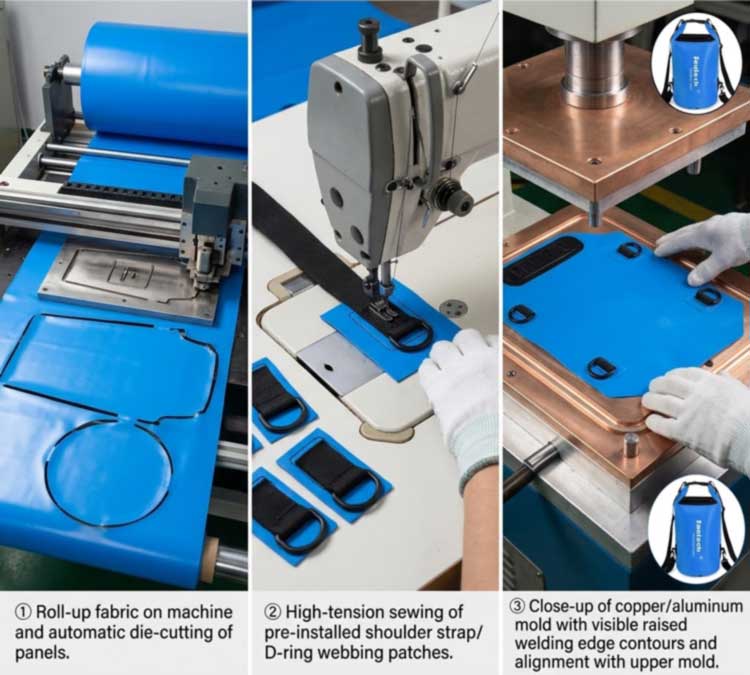
La production commence avec des rouleaux de tissu enduit —Bâche PVCouNylon laminé TPU- mis en scène et vérifié avant que quoi que ce soit ne soit coupé. L'inspection à l'arrivée est importante ici, car l'incohérence du revêtement, l'humidité dans le matériau et les variations entre les lots de teinture affectent tous ce qui se passe plus tard au poste de soudage.
Les panneaux sont ensuite emboutis à partir du rouleau par une presse de découpe automatisée aux dimensions exactes de conception. La précision de coupe est ce qui permet de maintenir l'uniformité d'un lot de pièces : un panneau coupé à quelques millimètres des spécifications ne se placera pas correctement sous la matrice de soudage et la ligne de soudure dérive avec lui. C'est également là que l'efficacité des matériaux est définie, puisque l'imbrication des panneaux détermine la quantité de chaque rouleau qui devient un produit plutôt qu'une chute.
2. Deuxième étape : pré-assemblage des pièces porteuses
Avant que quoi que ce soit ne soit scellé, une couture industrielle à haute tension fixe les éléments porteurs (harnais d'épaule, sangles à anneaux en D, poches externes et panneaux de renfort) sur les panneaux plats.
La séquence ici est délibérée et c'est l'un des détails qui différencient un sac correctement conçu d'un sac bon marché : les coutures se font.avantle joint étanche est formé, de sorte qu'aucune aiguille ne pénètre jamais dans la membrane imperméable finie. Tout ce qui doit ensuite être fixé au corps scellé – anneaux en D, ancrages MOLLE, valves – est soudé sur des patchs de renfort au lieu d'être cousu à travers la peau.
3. Troisième étape : configuration des matrices
Chaque géométrie de sac nécessite son propre outillage. Le motif de soudure est traduit en une matrice personnalisée – généralement en laiton ou en aluminium usiné – avec des bords surélevés qui définissent la forme exacte du joint soudé. La matrice est placée sur le plateau et alignée sur le panneau.
La conception de la matrice fait plus que façonner la couture. Les profils de bord surélevés peuvent être usinés pour produire un joint déchirable, où la soudure et le bord de coupe se forment au cours de la même opération, et l'état de la matrice affecte directement les résultats : une matrice qui a perdu sa planéité ou a ramassé une contamination donne une pression et une répartition d'énergie inégales, ce qui apparaît comme un point faible dans une couture par ailleurs bonne. La capacité d'outillage est également ce qui permet à une usine de construire une nouvelle forme plutôt que de simplement remplir des moules existants - la base decapacités et structures personnalisées.
4. Quatrième étape : soudage RF – Comment le joint est réellement formé
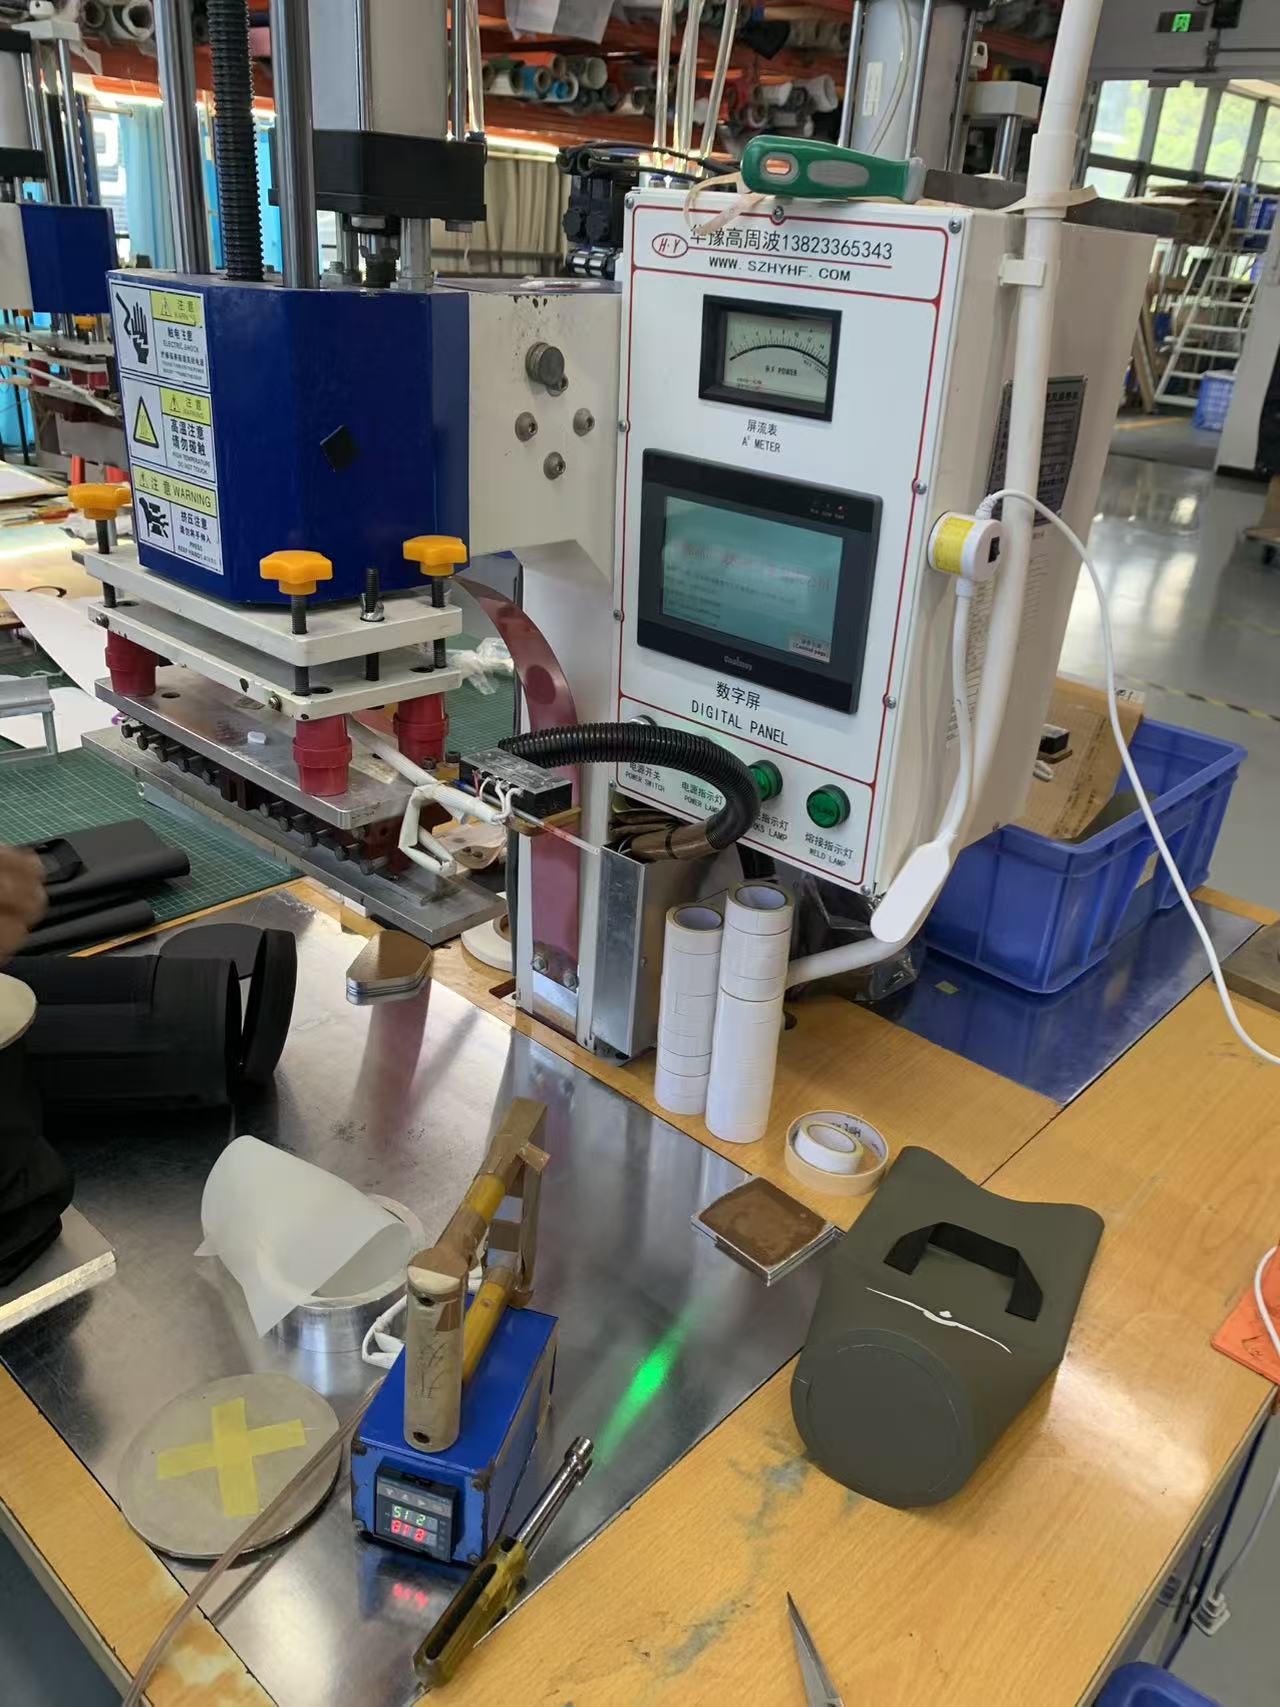
C’est le cœur du processus. Le soudage par radiofréquence – également appelé soudage haute fréquence ou diélectrique – assemble les thermoplastiques en utilisant un champ électromagnétique plutôt qu'une source de chaleur externe. La séquence comporte quatre phases :
- Chargement.Les panneaux sont placés entre la matrice supérieure et le plateau inférieur, la matrice définissant la forme de la soudure.
- Pression.Une force de serrage met les couches en contact intime : sans elle, le polymère fondu ne peut pas fusionner en une seule masse.
- Activation RF.Un générateur applique une énergie haute fréquence à 27,12 MHz aux bornes des électrodes. Le champ alternatif fait osciller rapidement les molécules polaires du matériau et cette friction moléculaire interne génère de la chaleur.à l'intérieurle matériau plutôt que de le faire entrer depuis la surface.
- Refroidissement sous pression.La puissance s'arrête mais le serrage continue pendant que la couture se solidifie. Relâcher la pression trop tôt est l’une des causes les plus courantes d’une soudure faible.
Étant donné que la chaleur provient du matériau, les deux couches atteignent simultanément la température de fusion et se lient en une masse continue sans adhésifs, solvants ou fils. Une soudure RF correctement exécutée est généralement aussi résistante que le matériau de base – et c'est pourquoi la couture n'est pas le point faible d'un sac étanche correctement construit.
5. Pourquoi le soudage RF et ce qu'il ne peut pas souder
Le soudage RF ne fonctionne que sur les thermoplastiques polaires, des matériaux dont les molécules répondent à un champ électromagnétique. Cela inclut le PVC, le PU et le TPU, les tissus enduits de TPU, l'EVA et certaines qualités de PET et de nylon. Les polyoléfines non polaires telles que le polyéthylène et le polypropylène absorbent mal l'énergie RF et ne peuvent pas être soudées RF sans revêtements ou couches de liaison réactifs aux RF ; ils ont plutôt besoin de méthodes à air chaud, à coin chaud ou à impulsion.
Cette dépendance matérielle est une question de spécification, et non une question triviale : c'est l'une des raisons pour lesquelles le PVC et le TPU dominent la catégorie des sacs étanches. Pour ces matériaux, la RF produit un joint plus résistant que l'air chaud, le coin chaud ou le soudage par impulsion, c'est pourquoi il s'agit de la norme pour les produits hermétiques et étanches aux liquides dans toutes les industries — des housses de camion et des produits gonflables aux sacs de fluides médicaux, pour lesquels un joint hermétique n'est pas facultatif.
6. Les paramètres qui déterminent la qualité de la soudure
Une soudure est le produit de quatre réglages, validés pour chaque matériau et épaisseur plutôt que réglés une seule fois et oubliés :
| Paramètre | Ce qu'il contrôle | Mode d'échec si faux |
|---|---|---|
| Puissance RF | Taux de chauffage interne dans la zone du joint | Trop faible : fusion incomplète. Trop élevé : brûlure, amincissement |
| Temps de séjour | Combien de temps l'énergie est appliquée | Bref : soudure à froid. Long : dégradation matérielle |
| Pression | Intimité du contact entre les couches | Faible : vides et canaux. Excessif : écrasement et couture fine et cassante |
| Temps de refroidissement | Solidification sous pince | Sortie anticipée : la couture se défait avant de se solidifier |
Comme point de référence pour l'échelle, le scellement d'un film PVC mince avec quelques secondes de soudure et de temps de refroidissement consomme de l'ordre de quelques centaines de watts sur la zone de scellage – les bâches plus lourdes et les stratifiés multicouches en ont besoin beaucoup plus. Plusieurs variables matérielles modifient ces paramètres : le niveau de plastifiant dans le PVC, la teneur en humidité, les pigments et les charges, le tissage du tissu et l'épaisseur du film modifient tous la façon dont le matériau absorbe l'énergie. C'est pourquoi un changement de couleur ou un nouveau lot de tissu n'est pas automatiquement neutre pour le processus, et pourquoi les soudures sont requalifiées plutôt que supposées.
7. Cinquième étape : refroidissement, découpage et assemblage final
Les panneaux soudés se déplacent vers une zone de refroidissement dédiée afin que le lien se solidifie sans distorsion, puis le sac est débarrassé des bavures et retourné. L'assemblage final s'adapte aux composants qui complètent le produit : fermetures et boucles à enroulement, fermetures à glissière lorsque cela est spécifié, sangles, poignées, vannes de purge et panneaux de fenêtre transparents, qui sont eux-mêmes soudés au corps dans le cadre de la même peau continue. Le matériel qui supporte la charge est fixé au niveau de renforts soudés, gardant la membrane imperméable non percée.
8. Sixième étape : tests avant expédition
Le joint soudé est vérifié plutôt que supposé. Au début de l'exécution, des tests de pelage sont effectués sur des échantillons de soudure pour confirmer que l'ensemble de paramètres produit une fusion complète. Le mode de défaillance lui-même est diagnostique, puisqu'une couture qui se décolle proprement à l'interface indique une liaison insuffisante, tandis qu'une couture qui déchire le matériau de base montre que la soudure est plus résistante que le tissu qui l'entoure.
Les sacs finis sont ensuite soumis à des tests d'immersion complète dans l'eau par rapport à l'indice IPX indiqué, ainsi qu'à une suite de laboratoire couvrant des tests de charge sur 1 500 cycles sur les poignées et les ancrages, 3 000 cycles de fermetures éclair scellées sur les modèles à fermeture éclair, la résistance à la traction et à l'adhérence, le brouillard salin, la résistance au frottement, la solidité des couleurs et la différence de couleur. Chaque lot est soumis à un contrôle en trois étapes : IQC sur le tissu et le matériel entrants, IPQC sur les soudures et les processus en ligne, OQC avec échantillonnage AQL, tests d'immersion par lots et comparaison d'échantillons d'or signés - avec inspection SGS ou QIMA disponible, sous lenormes de qualité appliquées à chaque cycle de production.
9. Pourquoi les battements soudés sont cousus et scotchés
Une couture cousue pousse une aiguille à travers la couche imperméable des milliers de fois, puis s'appuie sur du ruban adhésif pour couvrir les trous. Le ruban se soulève avec la flexion, l’âge, la chaleur et l’abrasion, et une fois que c’est le cas, chaque trou d’aiguille est un point d’entrée. Un joint soudé n’a pas de trous à couvrir : les couches enduites sont fusionnées en un seul matériau. Pour tout sac qui doit survivre à l'immersion plutôt qu'à une pluie légère, c'est la différence décisive, et c'est pourquoi la construction soudée est la base des produits véritablement imperméables, quelle que soit la qualité du tissu extérieur.
10. Produits construits sur ce processus
Modèles produits selon le même procédé de soudage, organisés par type plutôt que par priorité :
| Image | Modèle | Capacité | Matériel | Notation | Page produit |
|---|---|---|---|---|---|
|
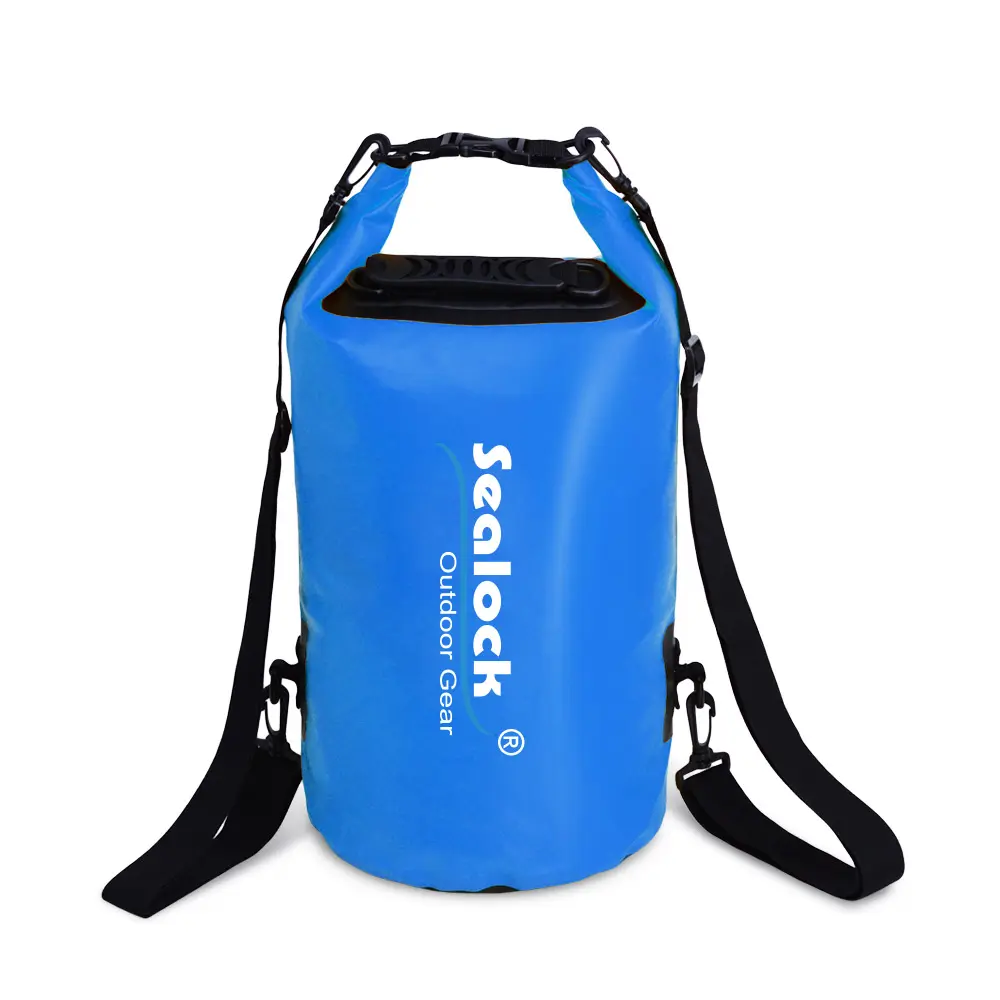
Sac étanche SL-D002 | 5 à 63 L | PVC 500D de 0,5 mm | IPX7 | Voir |

|
Sac étanche à dos SL-E102 | 15/20L | PVC 500D, double joint | IPX7 | Voir |
|
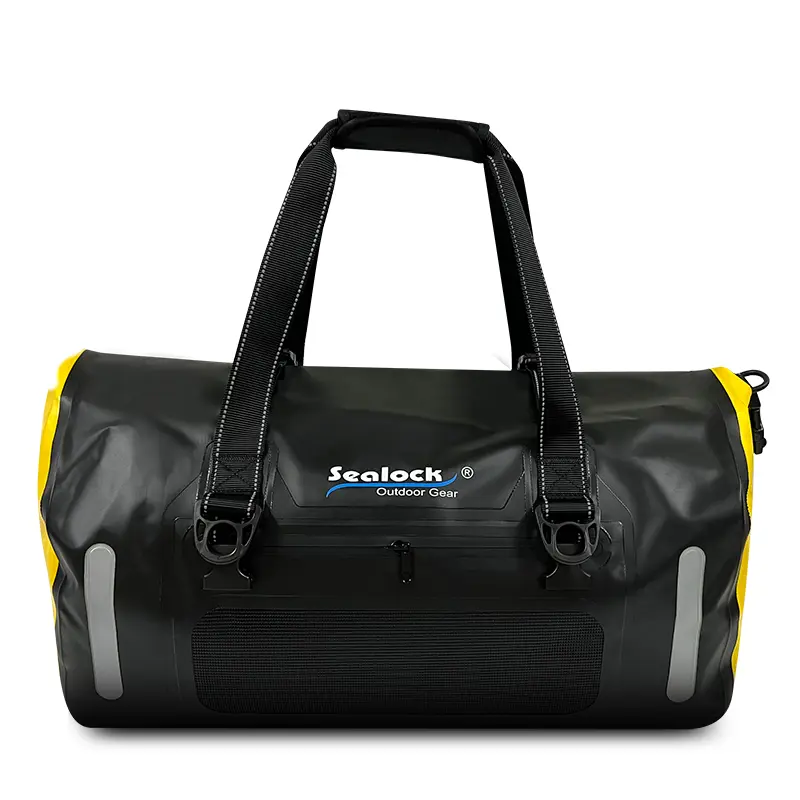
Sac de sport SL-K099 | 40 / 60L | TPU 840D | IPX7 | Voir |
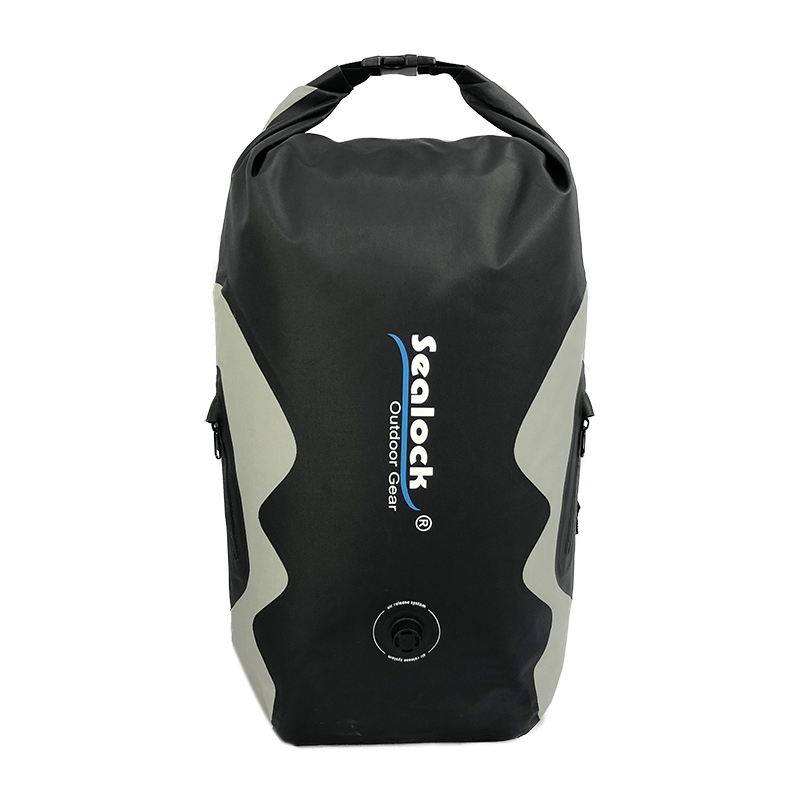
|
Sac à dos sec SL-E070 | 25L | TPU 420D | IPX8 | Voir |
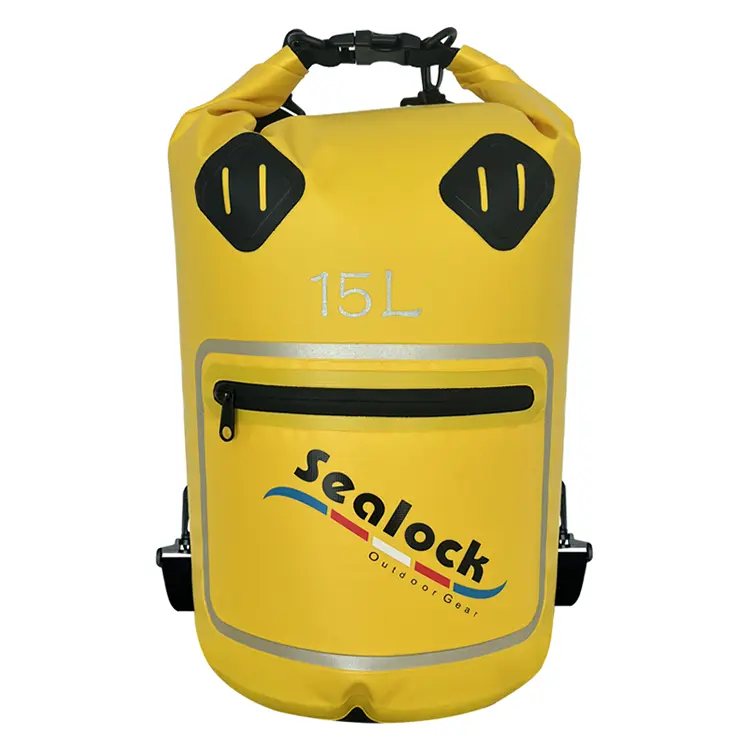
|
Sac étanche pour fenêtre SL-D693 | 15/20L | PVC 500D + film PVC | IPX7 | Voir |

|
Sac de moto SL-C619 | 35/50L | PVC 500D | IPX6 | Voir |
Des gammes complètes se trouvent soussacs secs, sacs à dos secs, etsacs de sport. Le développement de base à partir d'une esquisse, d'un échantillon ou d'une spécification cible est pris en charge : les nouvelles géométries signifient de nouveaux outils, qui font partie du chemin de développement standard plutôt qu'un obstacle. MOQ 300 pièces, échantillons en 7 à 15 jours, en vrac en 30 à 45 jours, de Dongguan, Chine ou Ho Chi Minh Ville, Vietnam.
11. FAQ
Q : Pourquoi mon sac en polyéthylène ou en polypropylène ne peut-il pas être soudé par RF ?
R : Parce que ces polymères sont apolaires : leurs molécules répondent à peine au champ électromagnétique, donc presque aucune chaleur interne n’est générée. Ils ont besoin de revêtements ou de couches de liaison réactifs aux RF, ou d'une méthode différente telle que le soudage à l'air chaud ou par impulsion. C’est l’une des principales raisons pour lesquelles le PVC et le TPU dominent les sacs étanches soudés.
Q : Quelle est la résistance d’une couture soudée par rapport au tissu lui-même ?
R : Correctement soudé, le joint est généralement aussi résistant que le matériau parent, voire plus résistant. Lors d'un test de pelage, une bonne soudure déchire le tissu de base plutôt que de se séparer au niveau de l'interface. Si la couture se décolle proprement, les paramètres étaient erronés.
Q : Nous avons changé de couleur et les soudures ont commencé à échouer ; pourquoi cela se produirait-il ?
R : Les pigments et les charges modifient la façon dont le matériau absorbe l'énergie RF, tout comme le niveau de plastifiant, la teneur en humidité et l'épaisseur. Un nouveau lot de couleur ou de tissu peut nécessiter un réglage de puissance, de maintien ou de pression différent. Les soudures doivent être requalifiées avec des tests de pelage au début du cycle, et non pas en supposant que « même matériau » signifie « mêmes réglages ».
Q : Une couture scellée est-elle acceptable sur un sac étanche ?
R : Pour une protection contre la pluie légère, cela peut fonctionner, mais pas pour l'immersion. Les coutures perforent la couche imperméable des milliers de fois et le ruban adhésif recouvrant ces trous se soulève avec la flexion, la chaleur et le vieillissement. Si la spécification indique submersible, il doit être soudé.
Q : Pourquoi une forme de sac personnalisée augmente-t-elle les coûts et les délais ?
R : Chaque géométrie nécessite sa propre matrice usinée, ce qui représente un coût d'outillage unique et un délai avant que l'échantillonnage puisse commencer. C'est la même raison pour laquelle une nouvelle forme comporte un minimum plus élevé qu'un changement de couleur sur un modèle existant.
Q : Différents matériaux peuvent-ils être soudés les uns aux autres ?
R : Les matériaux polaires compatibles peuvent être : une fenêtre en film PVC transparent soudée dans un corps de bâche en PVC est un exemple courant. Le mélange de polymères différents, ou d'un matériau polaire avec un matériau non polaire, est le point où les liaisons échouent, de sorte que l'appariement des matériaux est confirmé au stade de l'échantillonnage.
Demander une présentation du processus ou des échantillons
Pour une présentation vidéo de la ligne de soudage, des données de test de soudure, des échantillons ou une proposition OEM/ODM complète,soumettre une demande. Sealock répond aux demandes d’approvisionnement dans les 24 heures.