- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Normes de contrôle de qualité pour la production de sacs étanches
Sealock produit des sacs secs étanches pour les acheteurs OEM et grossistes dans le cadre d'un système de contrôle qualité documenté en trois étapes. Le contrôle qualité d’un produit imperméable est différent de l’inspection générale des biens de consommation : un sac peut parfaitement passer un contrôle visuel tout en échouant à l’objectif pour lequel il a été acheté. Celui-ci définit les normes qui régissent réellement la production de sacs secs : classification des défauts, échantillonnage AQL, tests qui vérifient l'étanchéité et ce qu'un acheteur doit écrire dans la commande avant le début de la production de masse.
1. Pourquoi les sacs secs ont besoin de leur propre norme de contrôle qualité
Une inspection générique des sacs vérifie les coutures, le matériel, les mesures, le logo et l'emballage. Tout cela s’applique également à un sac sec, mais rien de tout cela ne vérifie si le sac empêche l’eau d’entrer. Des performances d'étanchéité sont créées au poste de soudage et une soudure défectueuse est invisible de l'extérieur. C'est pourquoi le contrôle qualité des sacs secs doit combiner une inspection de fabrication standard avec un contrôle du processus au niveau de la soudure et des tests fonctionnels du joint fini. Sautez l’un des trois et les défauts parviennent au client.
2. Classification des défauts : définissez-la avant la production
La chose la plus utile qu’un acheteur puisse faire est de convenir d’une classification écrite des défauts avant la production en série. Sans cela, l'acheteur et le fournisseur ne sont pas d'accord lors de l'inspection finale sur ce qui constitue un rejet, et la dispute a lieu lorsque les marchandises sont déjà fabriquées. La pratique industrielle classe les défauts en trois niveaux :
| Niveau | Définition | Exemples de sacs secs |
|---|---|---|
| Critique | Risque pour la sécurité ou violation de la réglementation – tolérance zéro | Bord tranchant sur le matériel ; ancrage de sangle qui se brise sous la charge nominale ; marquage de conformité manquant ou faux |
| Majeur | Affecte la fonction ou provoquerait un retour | Fuite dans un joint ou un vide de soudure ; fermeture qui ne ferme pas hermétiquement ; boucle cassée ou grippée ; mauvaise taille ou couleur par rapport à l'échantillon approuvé ; étiquetage incorrect |
| Mineure | Cosmétique, n'affecte pas la fonction | Légère variation de couleur dans les limites de tolérance ; petite marque de surface ; désalignement mineur du logo ; fil lâche sur une couture non structurelle |
Sur les sacs en particulier, la classification dépend de l'endroit où se situe le défaut plutôt que de son apparence : un fil lâche sur une poche est un travail mineur, une mauvaise couture de la bandoulière est un problème fonctionnel majeur et une bavure pointue sur une boucle peut être un problème de sécurité critique. Pour un produit imperméable, tout chemin de fuite (vide de soudure, trou d’épingle, panneau de fenêtre non scellé) est traité comme majeur ou critique, jamais cosmétique.
3. Échantillonnage AQL : ce que signifient les chiffres
AQL (Acceptance Quality Limit) est la méthode d'échantillonnage qui décide si un lot passe sans inspecter chaque unité. Il est défini dans les normes ISO 2859-1 et ANSI/ASQ Z1.4, et fonctionne en tirant une taille d'échantillon basée sur la quantité du lot et le niveau d'inspection, puis en comparant les défauts trouvés aux limites d'acceptation.
Les valeurs par défaut largement utilisées pour les biens de consommation générale sont0 pour les défauts critiques, 2,5 pour les défauts majeurs et 4,0 pour les défauts mineurs, avec le niveau d'inspection générale II comme niveau d'échantillonnage standard. AQL 2,5 signifie qu'un lot ne devrait pas contenir plus de 2,5 % d'unités défectueuses par rapport à la norme relative aux défauts majeurs. Des chiffres plus serrés signifient des échantillons plus grands et une acceptation plus stricte – ce qui mérite une application sélective plutôt que généralisée.
Deux points pratiques manquent souvent aux acheteurs. Premièrement, le NQA est un chiffre négocié et non une loi : il doit refléter le risque du produit et le marché sur lequel il est vendu, et il est convenu entre l'acheteur et le fournisseur avant la production. Deuxièmement, l'échantillonnage NQA a lieu lors de l'inspection finale, qui est trop tard pour être le seul contrôle ; il fonctionne parallèlement à l'inspection des matériaux entrants, aux contrôles en ligne, aux tests fonctionnels et à la vérification des emballages.
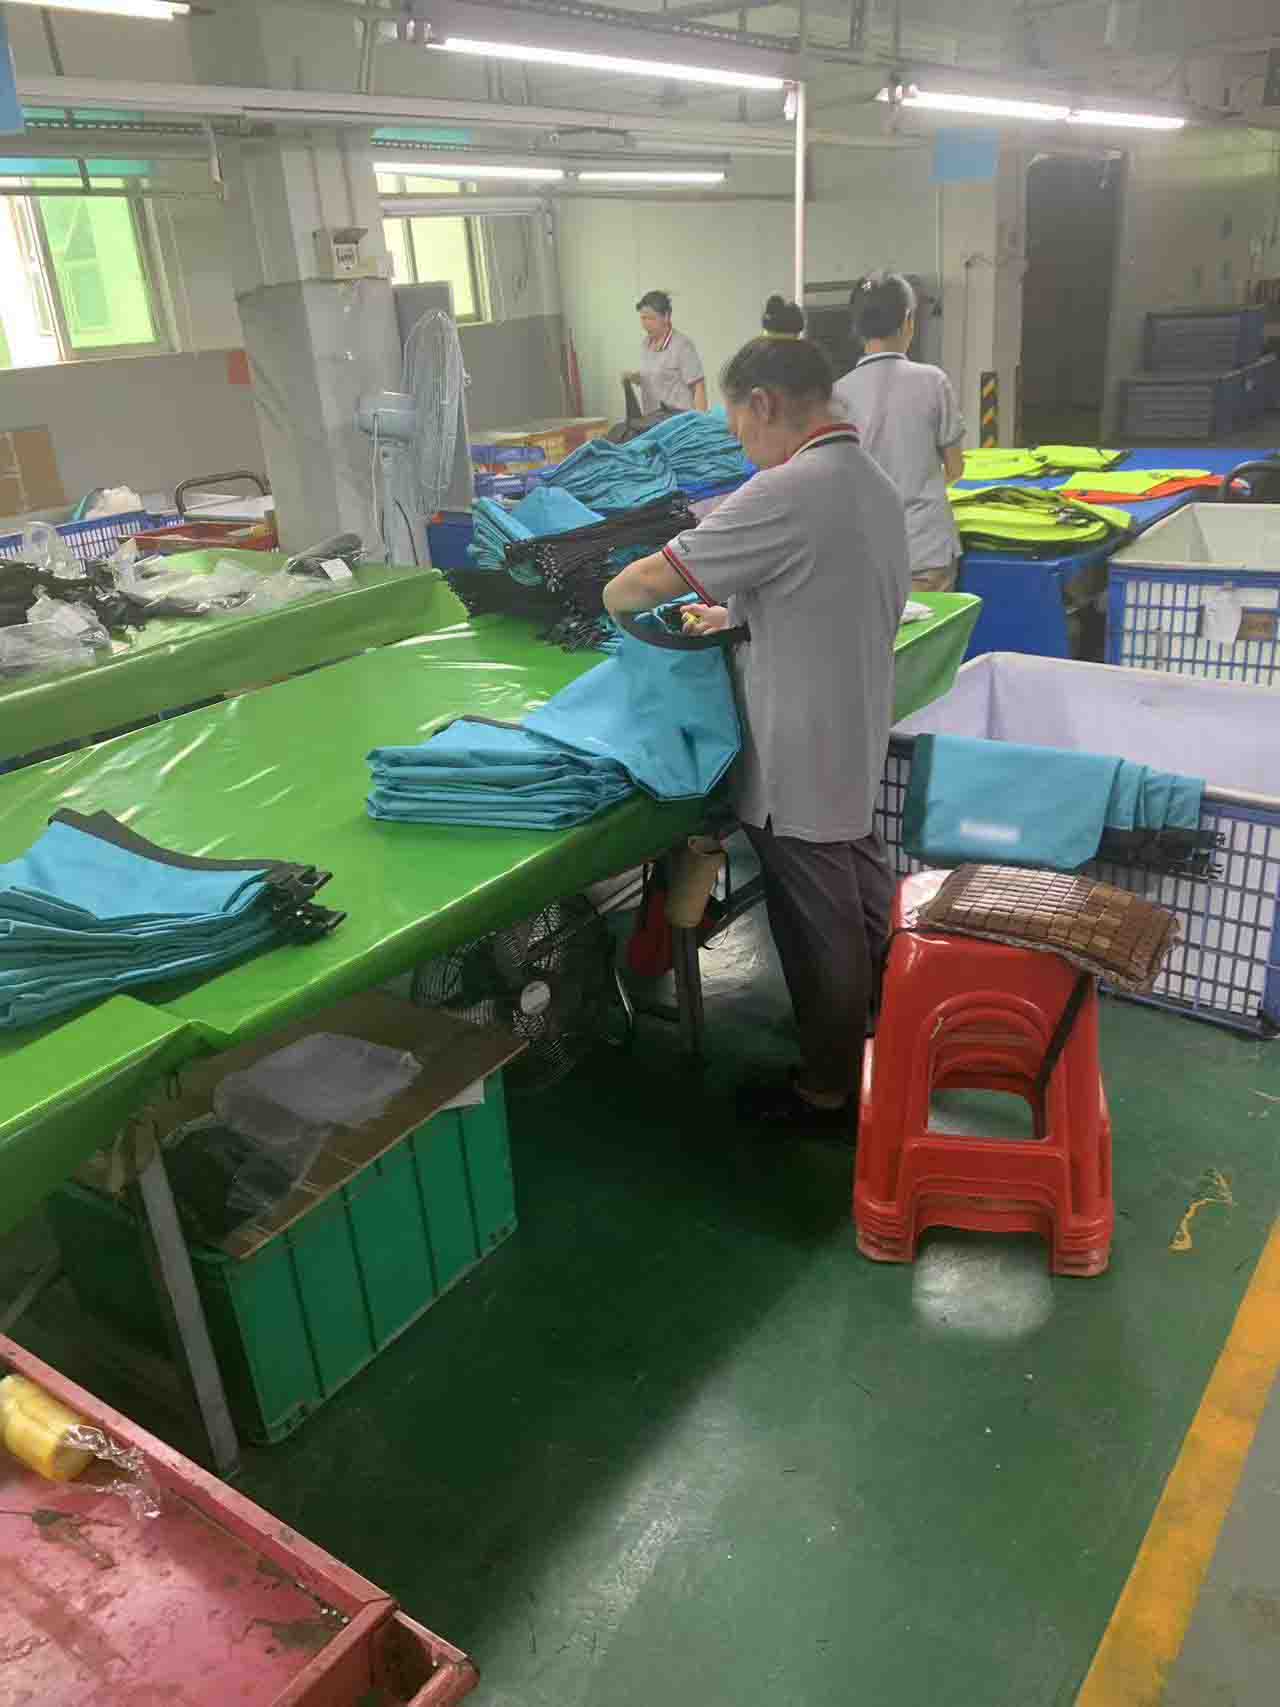
4. Le système de contrôle en trois étapes
Sealock effectue un contrôle qualité tout au long de la chaîne de production plutôt qu'à la fin de celle-ci :
- IQC — contrôle qualité entrant.Les rouleaux de tissu sont vérifiés pour la cohérence, l'épaisseur et la couleur du revêtement par rapport à la norme approuvée ; les fermetures à glissière, les boucles, les sangles et les valves sont vérifiées par rapport aux spécifications. Un mauvais rouleau arrêté ici ne devient jamais un mauvais lot.
- IPQC – contrôle qualité en cours de processus.Des tests de pelage sont effectués sur des échantillons de soudures au début de chaque analyse pour confirmer que l'ensemble de paramètres produit une fusion complète, et les soudures, la fonction de fermeture et l'application du logo sont échantillonnées au fur et à mesure de l'exécution de l'analyse. C'est l'étape qui détecte une soudure dérivante avant que des centaines d'unités ne soient fabriquées.
- OQC — contrôle qualité sortant.Échantillonnage AQL par rapport à la classification de défauts convenue, tests d'immersion par lots, contrôles dimensionnels et de couleur et comparaison avec l'échantillon d'or signé, suivis d'une vérification de l'emballage et du carton.
Une inspection avant expédition par un tiers via SGS, QIMA, Bureau Veritas ou Intertek est disponible sur demande, et les acheteurs sont invités à envoyer leur propre inspecteur. Ce système s'applique au MOQ exactement comme il le fait au volume -la quantité commandée change la situation économique, pas la norme.
5. Les tests qui vérifient une allégation d'étanchéité
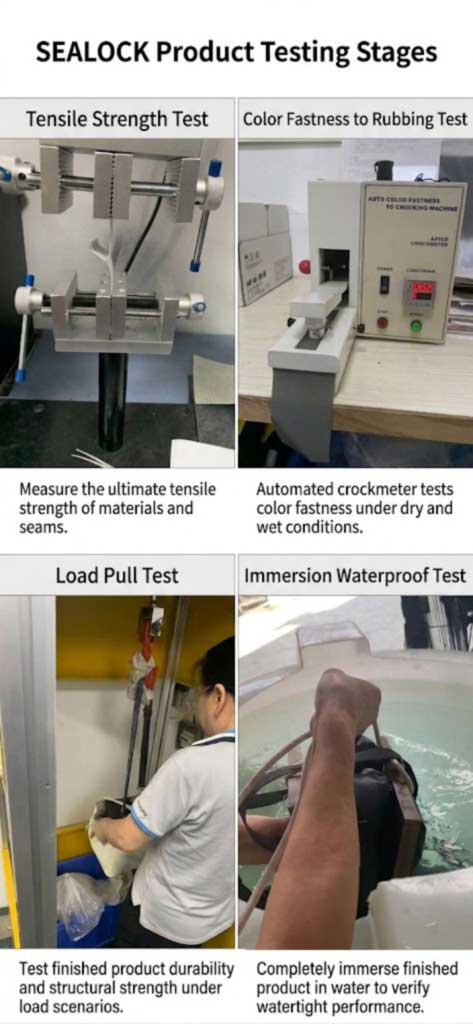
Un indice IPX déclaré ne signifie rien sans un test derrière. La suite de laboratoire cible les modes de défaillance qui mettent réellement fin à la durée de vie d'un sac sec :
| Test | Vérifie |
|---|---|
| Immersion totale dans l'eau | Intégrité des coutures et de la fermeture par rapport à la note indiquée |
| Test de pelage de soudure (au démarrage) | Fusion complète : une soudure correcte déchire le tissu de base plutôt que de le séparer à l'interface. |
| Test de charge, plus de 1 500 cycles | Poignées, sangles et ancrages à anneaux en D sous charge complète répétée |
| Cyclisme à fermeture éclair scellée, 3 000 cycles | Durée de vie du joint de fermeture à glissière sur les modèles à fermeture à glissière |
| Force de liaison | Résistance des soudures et des stratifications à la séparation sous pression |
| Résistance à la traction | Performance du tissu aux points de tension |
| Brouillard salin | Résistance à la corrosion du matériel en service maritime |
| Résistance au frottement | Abrasion due au traînage et à la manipulation |
| Solidité des couleurs / différence de couleur | Décoloration UV et dérive d'un lot à l'autre par rapport à la norme Pantone approuvée |
Le test de charge est plus important que ce que les acheteurs attendent : sur les sacs à usage intensif, la défaillance arrive généralement mécaniquement – une sangle se déchire ou une boucle se brise – bien avant que le tissu ou la soudure ne cède.
6. La liste de contrôle d'inspection pour une commande de sacs secs
Une liste de contrôle avant expédition réalisable couvre onze domaines. Tout ce qui ne figure pas sur la liste ne sera pas vérifié :
- Matériels— type de tissu, denier, épaisseur du revêtement par rapport aux spécifications
- Coutures soudées— continuité, largeur, pas de vides, pas de brûlure ni d'amincissement
- Fonction étanche— essai d'immersion sur des unités échantillonnées avec fermeture scellée
- Fermeture— comportement en place et au pliage du raidisseur à enroulement, ou fonctionnement de la fermeture à glissière et état du joint
- Matériel— résistance et fonctionnement de la boucle, ancrage par anneau en D, fonction de la valve
- Sangles et poignées— force de fixation, qualité de la sangle, fonction de réglage
- Dimensions et capacité— taille finie et volume utilisable après fermeture, par rapport aux tolérances
- Couleur— par rapport à la référence Pantone approuvée et à l'échantillon d'or
- Logo et étiquetage— méthode, placement, adhésion et marquages de marché requis
- Propreté— aucun résidu, marque ou contamination à l'intérieur du corps scellé
- Conditionnement— poly-sac, étiquette volante, code-barres, marques de carton, quantité par carton
7. Ce que l'acheteur doit corriger avant la production
La plupart des litiges relatifs à la qualité remontent à quelque chose qui n’a jamais été écrit. Avant la production de masse, un acheteur doit avoir convenu par écrit de quatre choses :
- Un cahier des charges avec des tolérances— matériau et denier, dimensions finies et écart autorisé, largeur de soudure, type et valeur de fermeture, qualité du matériel, norme de couleur, emplacement du logo.
- La liste de classification des défauts— ce qui compte comme critique, majeur et mineur pour ce produit spécifique.
- Les niveaux AQL et le niveau d’inspection— appliqué par classe de défauts.
- Un échantillon d'or signé— un détenu par chaque côté, comme référence physique par rapport à laquelle chaque lot est jugé. C'est ce qui maintient un cinquième ordre correspondant au premier, et c'estce qui protège un programme de marque privée lors des réapprovisionnements.
Lorsque le produit est construit à partir de zéro plutôt qu'à partir du catalogue, ces documents sont créés au coursle processus de développement et d'échantillonnage OEM, de sorte que l'échantillon approuvé et la norme d'inspection émergent ensemble.
8. Produits construits sous ce système
Chaque modèle exécute le même système de contrôle quelle que soit la catégorie. Gamme représentative, organisée par type plutôt que par priorité :
| Image | Modèle | Capacité | Matériel | Notation | Page produit |
|---|---|---|---|---|---|
|
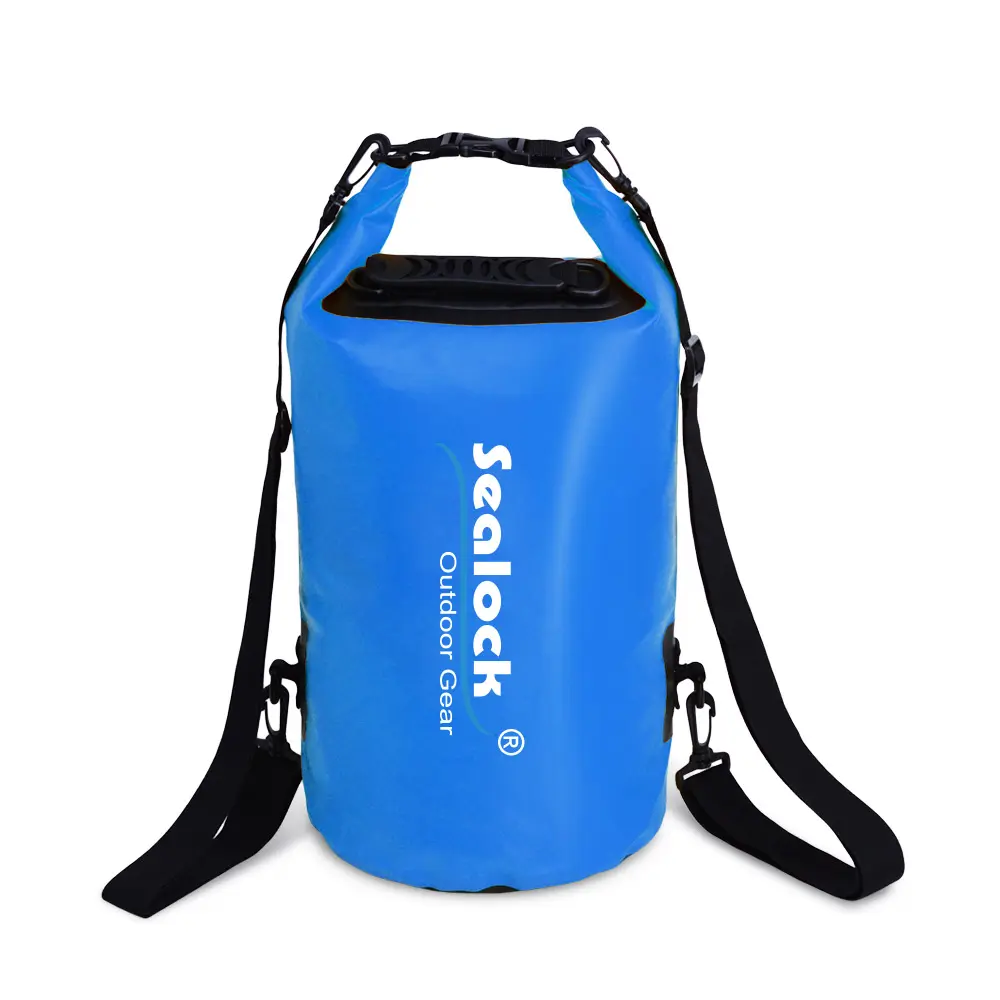
Sac étanche SL-D002 | 5 à 63 L | PVC 500D de 0,5 mm | IPX7 | Voir |

|
Sac étanche à dos SL-E102 | 15/20L | PVC 500D, double joint | IPX7 | Voir |
|
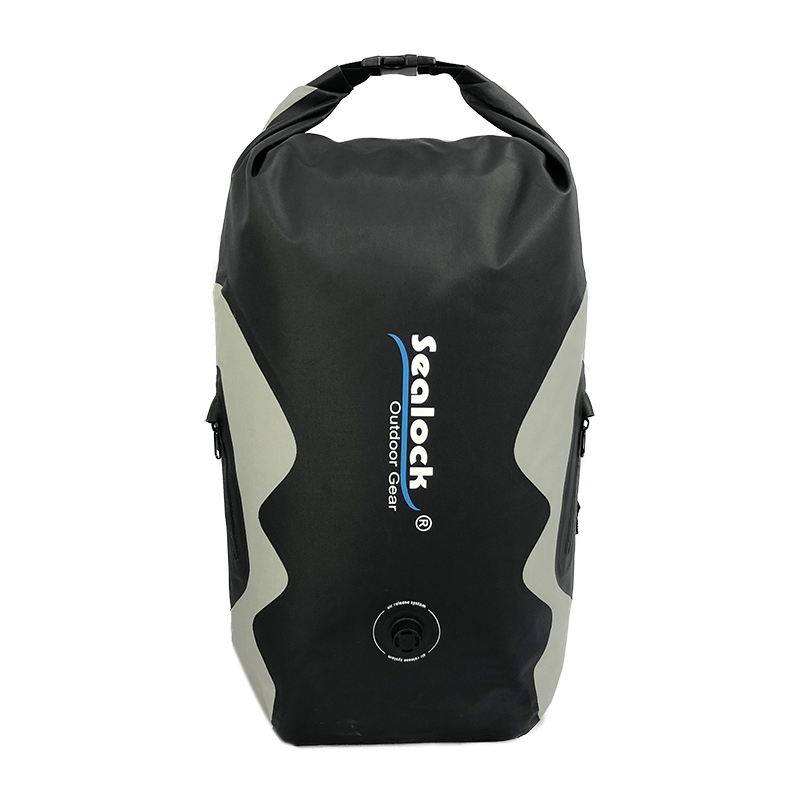
Sac à dos sec SL-E070 | 25L | TPU 420D | IPX8 | Voir |
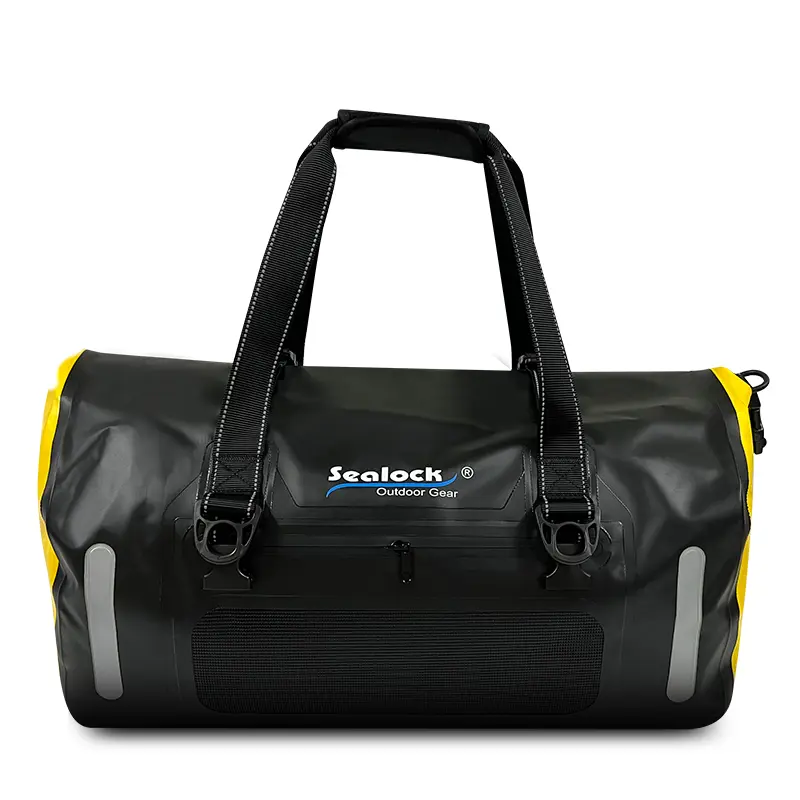
|
Sac de sport SL-K099 | 40 / 60L | TPU 840D | IPX7 | Voir |
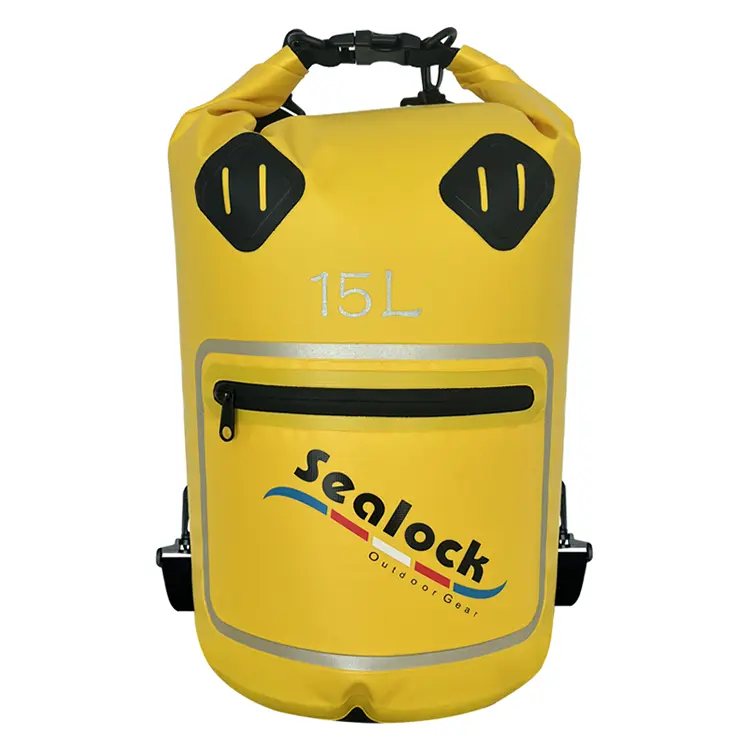
|
Sac étanche pour fenêtre SL-D693 | 15/20L | PVC 500D + film PVC | IPX7 | Voir |

|
Sac de moto SL-C619 | 35/50L | PVC 500D | IPX6 | Voir |
Des gammes complètes se trouvent soussacs secs, sacs à dos secs, etsacs de sport. La conformité est soutenue par les normes ISO 9001, BSCI, SMETA, HIGG, GRS et SCAN, avec une documentation de test disponible pour les soumissions d'appels d'offres et d'approbation des fournisseurs. MOQ 300 pièces, échantillons en 7 à 15 jours, en vrac en 30 à 45 jours, de Dongguan, Chine ou Ho Chi Minh Ville, Vietnam.
9. FAQ
Q : Quel AQL dois-je définir pour une commande de sacs secs ?
R : La référence commune pour les biens de consommation est 0 pour critique, 2,5 pour majeur et 4,0 pour mineur, au niveau d'inspection générale II. Pour un produit étanche, assurez-vous que tout chemin de fuite est classé comme majeur ou critique plutôt que cosmétique, et resserrez la classe critique autour du matériel porteur. Les chiffres finaux doivent être convenus avec le fournisseur avant la production, en fonction du risque de votre marché.
Q : La réussite de l'inspection AQL est-elle suffisante pour garantir la qualité ?
R : Non. L'AQL est un contrôle statistique par échantillonnage lors de l'inspection finale : les marchandises sont alors déjà fabriquées. Il doit accompagner l’inspection des matériaux entrants, les contrôles de soudure en ligne et les tests fonctionnels. Un lot peut passer un AQL visuel et néanmoins fuir si personne n'a effectué de test d'immersion.
Q : Comment puis-je mettre fin aux discussions sur ce qui compte comme un défaut ?
R : Rédigez la liste de classification des défauts avant la production en série et joignez-la à la commande, accompagnée d'un échantillon d'or signé. La plupart des différends lors de l’inspection finale ne portent pas sur la qualité : ils concernent deux parties appliquant des définitions différentes après coup.
Q : Comment vérifier une soudure sans détruire le sac ?
R : Des tests de pelage en ligne sont effectués sur des échantillons de soudures au début de chaque cycle, ce qui est destructeur sur l'échantillon mais confirme le paramètre défini pour le lot. Les unités finies sont ensuite vérifiées de manière non destructive par des tests d'immersion. Une bonne soudure déchire le tissu lors du test de pelage plutôt que de le séparer proprement au niveau de la couture.
Q : Puis-je utiliser ma propre société d’inspection ?
R : Oui, et cela vaut la peine de le faire avec une commande importante. Une inspection avant expédition par un tiers via SGS, QIMA, Bureau Veritas ou Intertek peut être organisée, ou vous pouvez envoyer votre propre inspecteur. Liez le paiement du solde à un rapport réussi afin que l’inspection ait une force commerciale.
Q : La couleur a dérivé entre ma première et ma deuxième commande ; est-ce un défaut ?
R : Cela dépend de la tolérance convenue. Une légère variation dans une plage convenue est normalement mineure ; une dérive visible par rapport à la norme Pantone approuvée est un défaut majeur. Les tests de différence de couleur et de solidité des couleurs par rapport à l'échantillon d'or sont ce qui permet de garantir la correspondance des commandes répétées, alors spécifiez la norme plutôt que de vous fier à une description.
Demander de la documentation CQ
Pour les listes de contrôle d'inspection, les rapports de test, les modèles de classification des défauts ou pour organiser un audit par un tiers,soumettre une demande. Sealock répond aux demandes d’approvisionnement dans les 24 heures.