Il y a un écart entre un sac en cours de fabrication et un sac prêt à être posé sur une étagère, et la majeure partie du coût lié à un écart erroné incombe à la marque plutôt qu'à l'usine. Ce mois-ci, notre atelier de finition de Dongguan a lancé un programme de sacs à dos et de polochons à roulettes soudés noirs pour combler cette lacune dans son intégralité : application d'étiquettes volantes, étiquetage de codes-barres, fermeture à glissière et protection du matériel, nettoyage des surfaces, séparation et emballage des modèles - avec une commande à haute visibilité exécutée simultanément sur les bancs adjacents.
Cela mérite d'être décrit en détail, car « nous pouvons fabriquer des emballages pour la vente au détail » est une phrase que tous les fournisseurs disent et très peu d'entre eux peuvent adhérer à un processus.
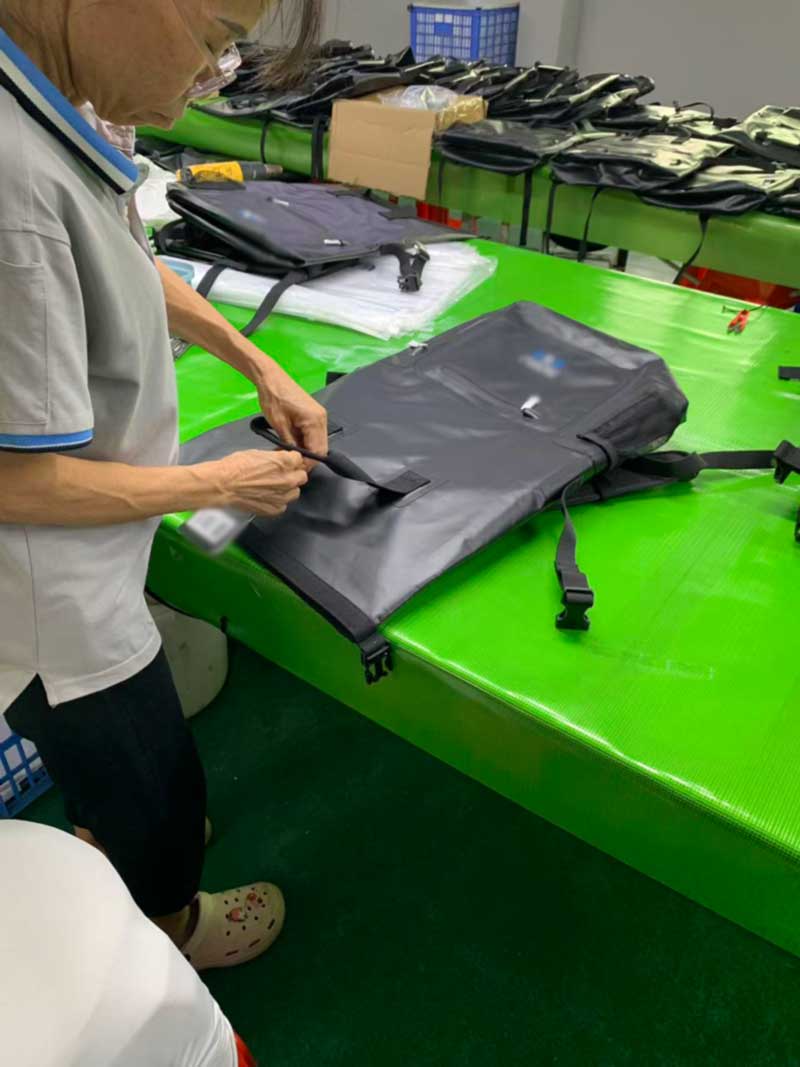
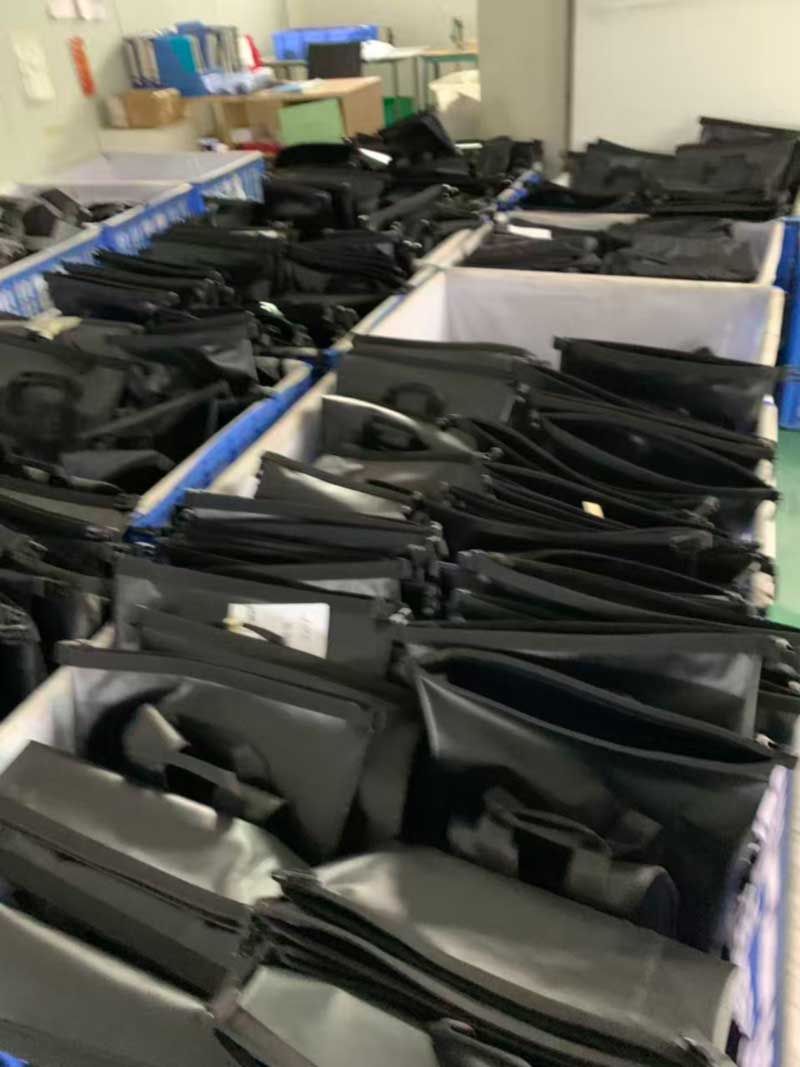
La ligne d'arrivée en pleine largeur. Les sacs sont posés à plat plutôt qu'empilés afin que chaque face soit visible avant l'étiquetage.
Le produit : corps soudé, détail cousu et pourquoi les deux sont corrects
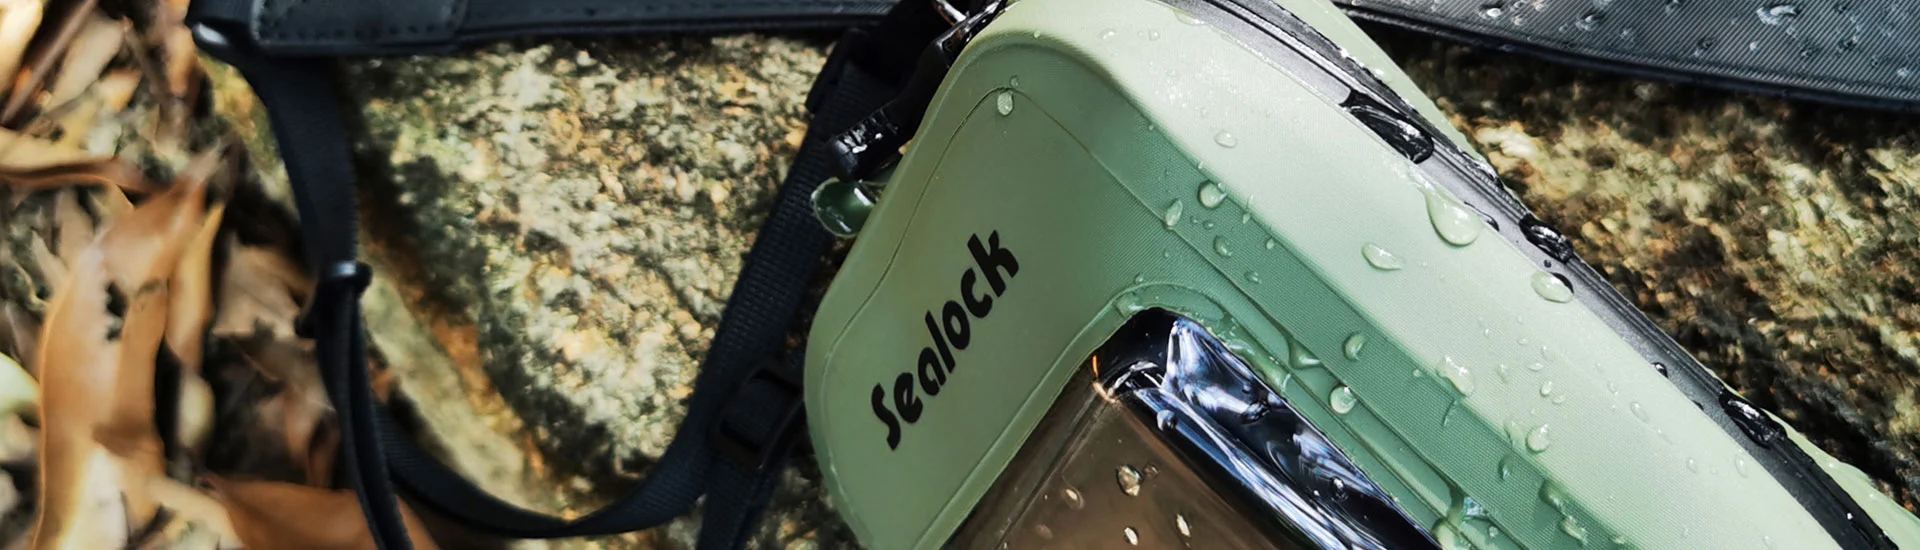
Les sacs de cette série constituent une famille plutôt qu'un seul article : des sacs à dos à roulettes en deux tailles, un fourre-tout zippé et un sac à bandoulière plus petit, le tout dans la même coque noire enduite avec une palette de matériaux assortie. Le corps principal est soudé à haute fréquence. La poche avant est dotée d'une fermeture éclair résistante à l'eau, les poches latérales sont en maille extensible et les bords et les ouvertures des poches en maille sont cousus et reliés.
Ce mélange est délibéré, et cela vaut la peine d’être franc, car les acheteurs arrivent parfois en pensant que tout ce qui n’est pas soudé est un compromis. Ce n'est pas. Le soudage est la bonne réponse pour la coque, la base et les pièces d'ancrage de la sangle, où un trou d'aiguille est un chemin de fuite et un point d'usure sous charge. Ce n'est pas la bonne réponse pour une poche en filet extensible, un bord bordé ou une bande de fermeture éclair, où la couture donne un résultat plus propre, plus durable et plus réparable et n'ajoute aucun risque d'infiltration d'eau que la conception de la fermeture n'avait pas déjà géré. Notre atelier de couture est interne et soumis à la même discipline de processus que l'atelier de soudage : fiches de processus à chaque poste, approbation de la première pièce, contrôles en ligne – et sur un produit comme celui-ci, les deux s'exécutent comme une seule séquence de construction, et non comme un processus principal avec une solution de secours boulonnée.
En ce qui concerne les performances d’étanchéité, nous sommes spécifiques plutôt que généreux. Une fermeture à enroulement avec une poche extérieure zippée est conçue pour résister aux fortes pluies soutenues et aux pulvérisations sous pression, et nous la testons de cette façon, avec un protocole de fortes pluies et de jet d'eau. Ce n'est pas un produit de submersion, et nous ne laissons pas une réclamation d'immersion reposer sur une fermeture qui ne peut pas en supporter une. Lorsqu’un acheteur a besoin d’une véritable capacité d’immersion, il s’agit d’une architecture de fermeture différente et nous la citerons comme telle.
Coque soudée, bords cousus, fermeture éclair avant résistante à l'eau, poche latérale en maille extensible : trois processus sur un seul produit.
Les étiquettes volantes sont une opération de données, pas une décoration
Chaque pièce de cette série reçoit une étiquette volante imprimée portant la marque de la marque, le nom du modèle, le nom du coloris et un code-barres, fixée à un point fixe avec une boucle fixe. Cela semble être la tâche la plus simple sur le terrain. C’est en fait celui où le coût d’erreur en aval est le plus élevé.
Un code-barres est l'identifiant principal du produit tout au long de la chaîne de l'acheteur : réception, inventaire, réapprovisionnement, reporting des ventes. Chaque variante, chaque taille et chaque coloris nécessite son propre code, et les détaillants valident ce qui arrive par rapport à leurs propres enregistrements. Une étiquette appliquée sur le mauvais coloris n'échoue pas à l'usine ou au port. Cela échoue au centre de distribution du détaillant, où une non-concordance de numérisation se transforme en une exception de réception, et de là en frais de reprise, en stock retenu ou en déduction de conformité prélevée directement sur la facture. Les grands programmes de vente au détail appliquent généralement des systèmes de pénalités distincts pour les performances de livraison et pour l'exécution de l'étiquetage, et une seule expédition peut entraîner les deux.
Nous traitons donc le marquage comme une étape contrôlée. Les étiquettes sont distribuées au banc par modèle et couleur en lots comptés plutôt que conservées en vrac ; le banc exécute un modèle à la fois ; le stock d'étiquettes change physiquement lorsque le modèle change ; et le contrôle OQC rapproche les données de l'étiquette avec la pièce avant que le sac en polyéthylène ne soit scellé. C'est volontairement ennuyeux. Ennuyeux, c'est ce que vous voulez à l'étape où une carte de deux cents décide si un conteneur est autorisé à recevoir.
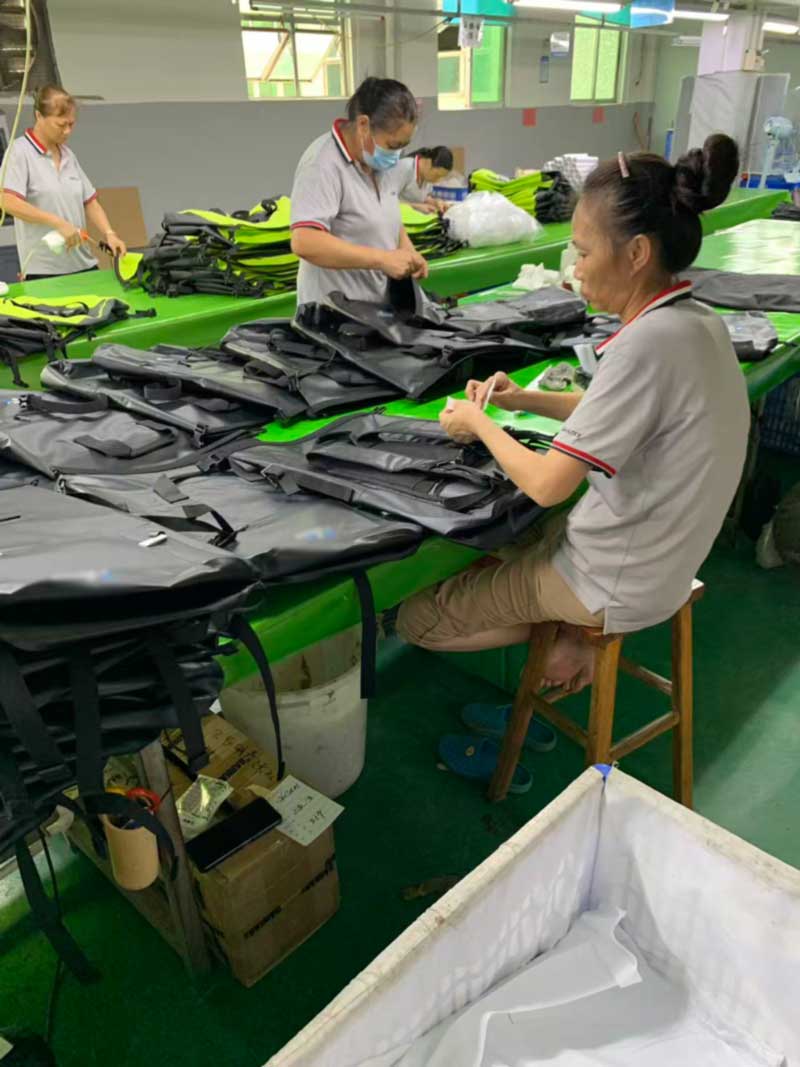
Banc de marquage. Un modèle à la fois, des étiquettes émises en lots comptés assorties au coloris sur la table.
Protéger une surface noire brillante
Le tissu enduit noir photographie magnifiquement et marque comme rien d'autre. Les empreintes digitales apparaissent. Spectacle d'éraflures. Une boucle plaquée contre un panneau pendant six semaines dans un récipient chaud laisse une marque témoin qu'un client lira comme un dommage. Ainsi, une part significative du travail de ce cycle est consacrée à la protection de la surface plutôt qu'à l'assemblage :
Les tirettes de fermeture éclair sont dotées de manchons de protection blancs afin que le métal ne puisse pas frotter le panneau contre lequel il repose. Les boucles et les groupes de matériel sont enveloppés avant que le sac ne soit plié. Des housses légères en non-tissé sont posées sur les sacs dans les bacs pendant le transfert. Chaque pièce est essuyée sur le banc avant d'être mise en sac - les tables de finition transportent des chiffons et un flacon pulvérisateur exactement pour cela - car un sac soudé et manipulé ramasse les résidus de manipulation qui sont invisibles sous la lumière de l'atelier et évidents sous la lumière du magasin. Et les bacs de retournement sont recouverts de tissu blanc, de sorte que les sacs ne touchent jamais les nervures moulées et les bords d'une caisse en plastique nue.
Rien de tout cela n'apparaît sur une fiche technique. Tout cela apparaît dans le rapport d’inspection à l’arrivée, qui est le document qui détermine réellement si un acheteur commande à nouveau.
Tirettes à fermeture éclair, matériel enveloppé, bacs doublés de tissu. La plupart des défauts visibles sur un sac noir brillant sont des dommages de manipulation et non des défauts de fabrication.
Exécuter quatre modèles et deux programmes à la fois sans les mélanger
La véritable difficulté concernant le sol de cette semaine n'était pas un seul produit. Le fait est que quatre modèles d'un programme et d'un programme à haute visibilité complètement distinct étaient en cours de finition simultanément, partageant les mêmes bancs, la même allée et le même parc de bacs.
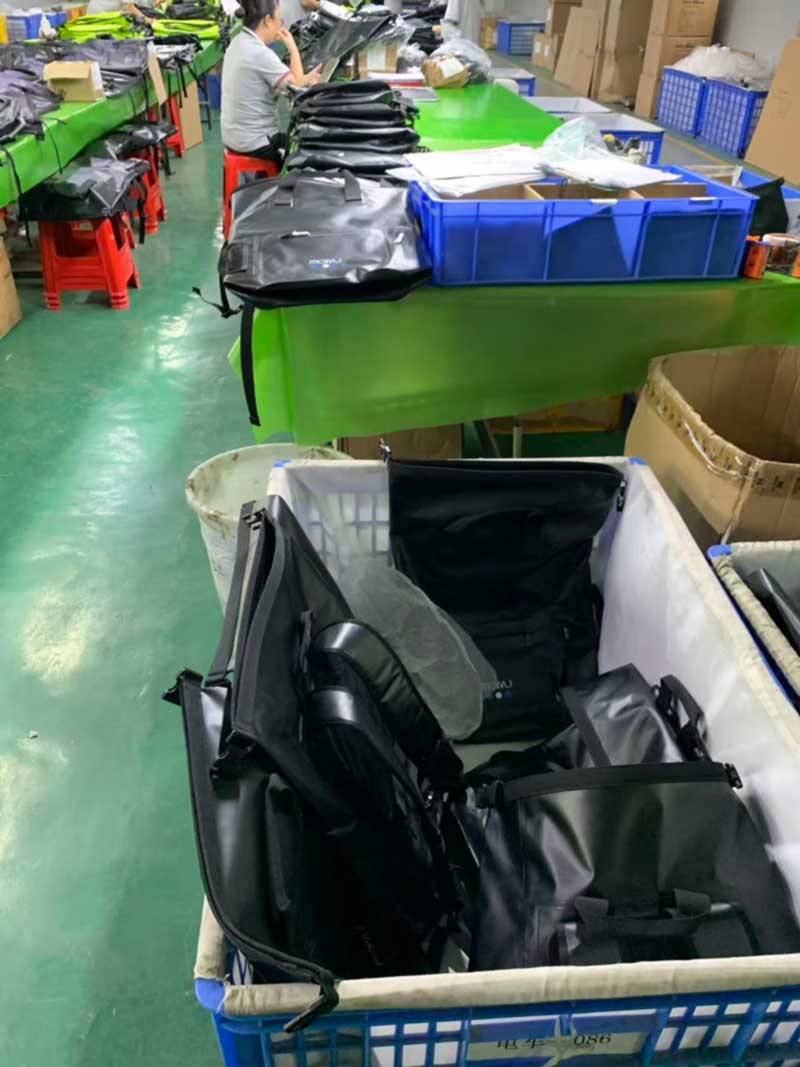
Le mélange est empêché structurellement plutôt que par l’attention. Les produits finis sont séparés dans des bacs recouverts de tissu, un modèle par bac, chaque bac portant son propre processus et sa propre carte de modèle, et disposés en rangées d'allées afin qu'un superviseur puisse lire l'état de l'ensemble de l'étage en le parcourant une fois. Les kits de composants et d'étiquettes sont émis par modèle et retournés à la fin du cycle afin que les restes ne puissent pas dériver sur le banc suivant. Les décomptes sont écrits sur des cartes placées face visible sur les marchandises et voyagent avec elles jusqu'à l'OQC, où ils sont rapprochés avant la fermeture des cartons.
Le mode de défaillance ciblé par cette conception est spécifique : un modèle qui ressemble à son frère – même couleur, même tissu, capacité différente ou disposition de poche différente – se retrouve dans le mauvais carton. C’est l’une des rares erreurs que ni l’usine ni l’acheteur ne détectent avant que les marchandises ne soient en rayon, et il s’agit entièrement d’un problème de processus plutôt que d’un problème de compétences.
Un modèle par bac, chacun avec sa propre carte, disposés en rangées pour que l'état de l'étage soit lisible d'un seul coup d'œil.
Ce qui est vérifié avant que le carton ne soit enregistré
Les contrôles en ligne et sortants de cette commande portaient sur la fonction de fermeture de chaque pièce : dessus enroulable plié et bouclé, fermetures à glissière entièrement parcourues, ainsi que la sécurité des sangles et des boucles, la fixation des poches en filet, la position et l'adhérence de l'impression, les données de l'étiquette volante par rapport à la pièce, la différence de couleur par rapport à la norme approuvée et l'apparence générale sous l'éclairage du banc.
La vérification des matériaux et de la structure se déroule en amont et consiste à échantillonner : force de liaison sur les coutures soudées, résistance à la traction sur le tissu de base, cycle de charge sur les ancrages de sangle, fatigue de la fermeture éclair, abrasion, brouillard salin et solidité des couleurs, ainsi que le test de forte pluie et de jet d'eau décrit ci-dessus. Les points de contrôle IQC, IPQC et OQC sont exécutés en standard tout au long de la commande, et une inspection par un tiers via SGS ou QIMA peut être réservée sur demande – tout comme le propre agent de l'acheteur, puisque rien dans le flux ne dépend du fait que l'inspection soit la nôtre.
Banc final : essuyage, vérification des étiquettes, sac en polyéthylène, carte de comptage.
Pour les acheteurs recherchant cette catégorie
Sealock fabrique des équipements d'extérieur étanches depuis plus de 20 ans, avec des soudures à haute fréquence et des coutures internes côte à côte à Dongguan et dans nos installations de Hô Chi Minh-Ville, afin que les acheteurs puissent sélectionner l'origine qui correspond à leur position tarifaire sans renégocier les spécifications. Les conditions standard sont FOB Guangdong, 7 à 15 jours pour l'échantillonnage, 30 à 45 jours pour la production de masse et MOQ à partir de 300 pièces sur la plupart des modèles. L'emballage prêt à la vente au détail (étiquettes volantes, étiquettes à code-barres, illustrations spécifiques au marché, sacs en polyéthylène individuels et marquage des cartons selon le guide du vendeur de l'acheteur) est géré en interne plutôt qu'en sous-traitance, c'est pourquoi les données des étiquettes et les marchandises restent sous un seul ensemble de comptes.
Nous développons à partir d'un croquis, d'un échantillon concurrent ou d'une fiche technique cible comme travail de routine, et nous vous dirons lorsque la construction que vous avez demandée n'est pas la bonne pour le produit. Pour des dessins, des échantillons ou un devis, contactez-nous auinfo@sealock.com.hk.
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité